

Keď prevádzkujete obchod s dodávkami foriem na plastové boxy, nič nezasiahne ťažšie ako forma, ktorá stratila svoj okraj – najmä keď vaši klienti čakajú na veľké skladovacie boxy, kufríky na náradie alebo plastové boxy na mieru. Hrám v tejto hre 12 rokov a stojím vedľa svojho tímu, keď na konci 12-hodinovej zmeny vyťahujeme zo vstrekovacieho stroja upchatú, vyblednutú alebo zdeformovanú formu. Všetci sme tam boli: forma, ktorá bola minulý týždeň perfektná, teraz zanecháva na plaste pruhy, zanecháva vzduchové bubliny alebo sa nevypĺňa rovnomerne. Väčšinou nie je problém s dizajnom formy alebo procesom vstrekovania – je to preto, že forma nebola správne vyčistená.
Čistenie foriem na plastové krabice nie je len o utieraní povrchu. Je to zmes vedy, rutiny a poznania toho, čo funguje pre konkrétny typ plesní, s ktorými pracujete. Či už riešite aForma na veľký úložný boxktorý sa používa na výrobu veľkých pevných nádob, aPlastová forma na kufríkyvyrobené na uchytenie malých, presných nástrojov alebo aPlastová forma na náradiektorý potrebuje ostré, definované hrany, každý komponent potrebuje prispôsobený prístup čistenia. Preskočenie kroku alebo použitie nesprávneho čističa môže časom nahromadiť zvyšky, opotrebovať kritické časti a skrátiť životnosť formy na polovicu.
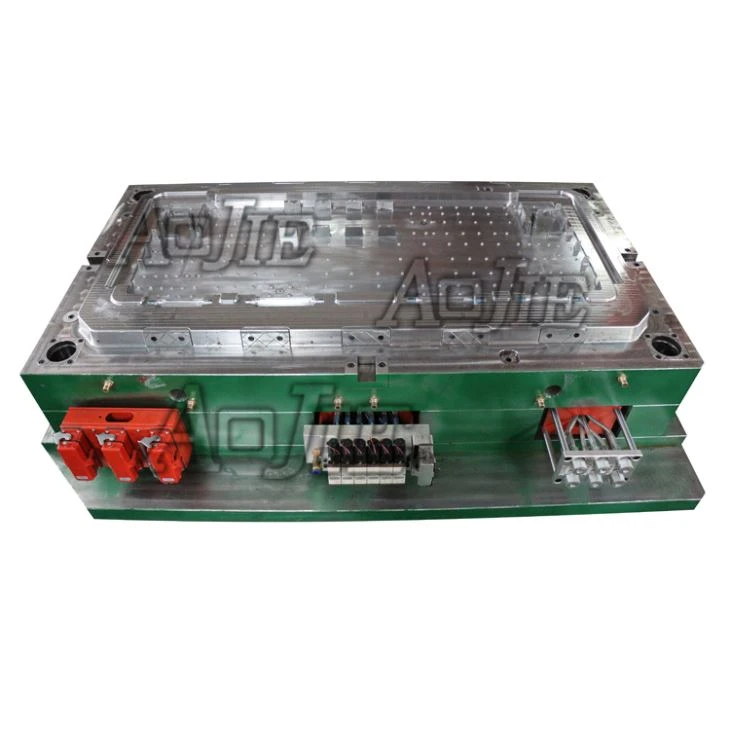

Poďme si rozobrať, ako čistíme našeForma na plastovú krabicukomponenty efektívne, krok za krokom, a čomu sa vyhnúť.
Najprv musíte pochopiť, čo je vlastne na forme. Keď sa plast topí a vstrekuje do formy, časom sa nahromadia dva hlavné typy zvyškov: zvyšky tepelnej degradácie a vonkajšia kontaminácia. Tepelné zvyšky pochádzajú zo samotného plastu – keď teplo počas opakovaných cyklov vstrekovania rozkladá polymérne reťazce a na povrchu formy zanecháva lepkavý, karbonizovaný film. V prípade polypropylénu (PP), najbežnejšieho materiálu na skladovacie boxy, je tento zvyšok svetložltý alebo hnedý. V prípade technických plastov, ako je ABS, ktoré sa používajú v kufríkoch na náradie, je to tmavšie, takmer čierne a ťažšie sa odstraňuje. Vonkajšia kontaminácia pochádza z vecí, ako sú zvyšky separačných prostriedkov, prach z továrne alebo dokonca malé kovové hobliny z opotrebovania iných častí stroja. Ak sa tento zvyšok neodstráni, dostane sa pri zatváraní medzi polovice formy, čo spôsobí blikanie, nerovnomerné vyplnenie alebo dokonca škrabance na finálnej plastovej časti.
Predtým, ako sa dotknete formy, o bezpečnosti sa nedá vyjednávať. Formy sú ťažké - niektoré veľké formy na skladovanie vážia tisíce libier - a majú ostré hrany, tesné dutiny a vysokotlakové pružiny. Vždy vypnite vstrekovací stroj, uzamknite napájanie (toto je štandardný protokol OSHA, aj keď ste v malom obchode) a nechajte formu úplne vychladnúť. Dotyk horúcej formy môže spôsobiť vážne popáleniny a náhly pohyb uzamknutej formy môže rozdrviť prsty alebo ruky. Videl som, ako nový člen tímu raz preskočil tento krok a strávil tri dni v nemocnici; to je chyba, ktorú nikdy nikomu nedovolíme opakovať.
Akonáhle je možné s formou bezpečne manipulovať, prvým krokom v našom procese je demontáž. Nečistíte formu, kým je ešte priskrutkovaná k stroju. Rozdeľujeme ho na jeho základné komponenty: dosku dutín, platňu jadra, vyhadzovacie kolíky, puzdro vtokového kanála a akékoľvek bočné prvky, ktoré sa pohybujú a vytvárajú prvky, ako sú západky kufra na náradie. Pri malých dieloch používame gumené paličky na jemné oddelenie komponentov – oceľové kladivá môžu odlamovať alebo praskať formovaciu oceľ. Pre väčšie formy, ako sú formy na veľké úložné boxy, používame mostové žeriavy s popruhmi, ktoré sa prichytia okolo zdvíhacích bodov formy; nikdy nepoužívajte vyhadzovacie kolíky alebo vyrovnávacie kolíky na zdvíhanie formy – sú to presné diely a ich ohýbanie znamená drahé opravy.
Teraz skutočné čistenie. Rozdelili sme to na dve časti: ľahké čistenie na bežnú, týždennú údržbu a hĺbkové čistenie, keď sa v priebehu mesiacov nahromadia zvyšky, alebo keď prechádzame medzi plastovými materiálmi (napríklad z PP na ABS). Rutinné čistenie je niečo, čo robíme po každých 500-1000 vstrekovacích cykloch, v závislosti od materiálu. Na to používame kombináciu tryskania suchým ľadom a mäkkých neabrazívnych utierok. Tryskanie suchým ľadom je tu dokonalé: využíva stlačený vzduch na vystreľovanie drobných, zmrazených CO2 peliet na povrch formy. Pelety zasiahnu zvyšok, okamžite sa odparia a odstránia nečistoty bez poškriabania lešteného povrchu formy. Raz sme testovali pieskovanie a dokonca aj s jemným pieskom zanechalo na dutej doske malej formy na náradie mikro-škrabance – škrabance, ktoré spôsobili, že konečný plastový box na náradie vyzeral matne a náš klient ho odmietol. Suchý ľad je drahší, ale stojí za to pre kvalitu, ktorú naši klienti očakávajú. Na ťažko dostupné miesta, ako sú malé otvory pre vyhadzovacie kolíky, používame nylonovú kefu s jemným, pH neutrálnym čističom plesní – žiadne drôtené kefy, žiadna oceľová vlna. Tie poškriabu povrch a sťažia uvoľnenie plastov v budúcich cykloch.
Hĺbkové čistenie je vhodné, keď sú zvyšky pripečené – napríklad keď forma niekoľko mesiacov nepracuje, alebo keď prechádzame z vysokoteplotného technického plastu na nízkoteplotný PP. Na tento účel používame nekorozívny roztok na namáčanie plesní na vodnej báze. Demontované časti formy vložíme do vyhriatej nádrže s roztokom, necháme 8-12 hodín namočiť a potom pomocou mäkkej plastovej škrabky nadvihneme zvyšky. Nikdy tu nepoužívame drsné rozpúšťadlá ako acetón alebo metyletylketón (MEK) – tie požierajú stvrdnutie povrchu formy v priebehu času, najmä na formách nástrojov, ktoré majú tesné a detailné časti. Po namočení diely opláchneme deionizovanou vodou (voda z vodovodu má minerály, ktoré zanechávajú fľaky, ktoré sa prejavia na finálnom plastovom diele) a ihneď vysušíme stlačeným vzduchom. Akákoľvek voda, ktorá zostane na forme, spôsobí počas skladovania koróziu, čo je problém, ktorému sa za každú cenu vyhýbame.
Potom sú tu malé, často prehliadané časti: vyhadzovacie kolíky, vtokové puzdrá a vyrovnávacie kolíky. Tieto časti sa veľmi pohybujú, takže aj malé množstvo zvyškov na nich môže spôsobiť lepenie. Na vyhadzovacie kolíky používame handričku z mikrovlákna, ktorá nepúšťa vlákna, a malé množstvo maziva na formy bez obsahu silikónu. Počkajte – bez silikónu, nie obyčajný silikón. Bežný silikón zanecháva zvyšky, ktoré sa prenesú na plastovú časť, čo sťažuje prilepenie farby alebo štítkov. Na zarovnávacie kolíky používame presnú čistiacu súpravu s malými vatovými tampónmi, ktoré sa dostanú do drážok, kde zapadajú do formovacej dosky. Tento krok nepreskočíme, pretože mierne ohnutý alebo špinavý zarovnávací kolík môže spôsobiť, že sa obe polovice formy posunú, čím sa zničí 100 dielov v jednom chode.
Po čistení nasleduje kontrola a uskladnenie, ktoré sú rovnako dôležité ako samotné čistenie. Formu vyčistíte perfektne, no pri zlom skladovaní sa pred ďalším použitím poškodí. Po každom čistení venujeme 10 minút kontrole každej časti: skontrolujte škrabance na dutine, ohnuté vyhadzovacie kolíky a akékoľvek zvyšky vo vtokovom kanáli. Pri veľkých formách úložných boxov skontrolujeme okraj dutiny, kde sa obe polovice stretávajú - akékoľvek malé zárezy tu spôsobia blikanie na poslednej plastovej krabici. Keď sme si istí, že forma je čistá a nepoškodená, natrieme všetky oceľové povrchy tenkou vrstvou antikorózneho oleja, potom ju zabalíme do plastovej fólie bez obsahu kyselín a uskladníme na suchom mieste s kontrolovanou teplotou. Žiadne ukladanie ťažkých predmetov na formy a každú formu jasne označíme číslom dielu a dátumom posledného čistenia. Táto rutina znížila naše náklady na opravu plesní za posledných päť rokov o 35 % – toto číslo pozorne sledujem, pretože čisté formy znamenajú spokojných klientov.
Stalo sa mi, že sa ma klienti pýtali, prečo nepoužívame iba ultrazvukové čistenie pre všetky formy. Ultrazvuk funguje pomocou vysokofrekvenčných zvukových vĺn na miešanie čistiaceho roztoku, čím sa zdvíhajú zvyšky z malých častí, ale nie je to skvelé pre veľké a zložité formy. Zvukové vlny môžu spôsobiť drobné praskliny vo formovacej oceli s vysokým obsahom uhlíka, čo je bežné vo formách na nástroje, ktoré majú ostré rohy. Pre malé, jednoduché časti, ako sú vyhadzovacie kolíky, ultrazvuk funguje dobre, ale pre dosku s hlavnou dutinou sa držíme suchého ľadu alebo metódy ponorenia. Všetko je to o zladení spôsobu čistenia s dizajnom formy.
Ďalšou častou chybou, ktorú robia noví majitelia foriem, je príliš dlhé čakanie na čistenie. Ak necháte zvyšky piecť na forme mesiac, odstránia sa trikrát ťažšie a budete musieť použiť silnejšie čističe, ktoré formu poškodia. Odporúčame mesačné hĺbkové čistenie každej formy bez ohľadu na to, koľko cyklov prebieha. Pre náš výrobný tím je to na pláne hneď po týždennom údržbovom čistení – bez výnimky.
Na konci dňa, keď klient osloví a povie, že potrebuje novú veľkú odkladaciu formu alebo odolnú plastovú formu na náradie, vieme, že výkon tejto formy začína tým, ako sa o ňu staráme. Upratovanie nie je nudná práca; je to súčasť procesu kontroly kvality. Čistá forma nevytvára len lepšie plastové diely – buduje dôveru, pretože naši klienti vedia, že keď zadajú objednávku, ich diely budú konzistentné, podľa špecifikácií a bez chýb.
Ak ste výrobca, ktorý hľadá spoľahlivéForma na plastovú krabicuktorý je vyrobený tak, aby vydržal pri správnej starostlivosti, alebo ak máte otázky týkajúce sa údržby vašich súčasných foriem, sme tu, aby sme vám pomohli. Náš tím má dlhoročné skúsenosti so všetkými typmi vstrekovacích foriem na plasty, odFormy na veľké úložné boxyna priemyselné využitieSúprava plastových nástrojov vstrekovacie formypre spotrebné výrobky. Spolupracujeme s klientmi na vývoji prispôsobených plánov údržby, ktoré vyhovujú ich výrobným potrebám a udržujú ich formy v prevádzke roky. Kontaktujte náš tím ešte dnes, aby sme prediskutovali vaše požiadavky a zistili, ako môžeme podporiť vašu prevádzku.
Referencie
- Medzinárodná organizácia pre normalizáciu. (2018). Plastové formy: Všeobecné požiadavky na údržbu a čistenie. ISO 10978:2018.
- Americký národný inštitút pre normalizáciu. (2020). Bezpečnostné normy pre operácie vstrekovania. ANSI B11.1-2020.
- Asociácia plastovej technológie. (2021). Najlepšie postupy údržby foriem pre vstrekovanie. Technická správa PTA 21-04.
- Kobayashi, T., & Lee, S. (2019). Účinky metód čistenia na integritu povrchu ocele formy. Journal of Plastic Injection Molding Technology, 23 (2), 112-120.